
24 小时销售热线186-6016-7086
产品型号
厂商性质
更新时间
浏览次数
| 品牌 | 擎雷 | 传热方式 | 间壁式换热器 |
|---|---|---|---|
| 应用领域 | 化工 |
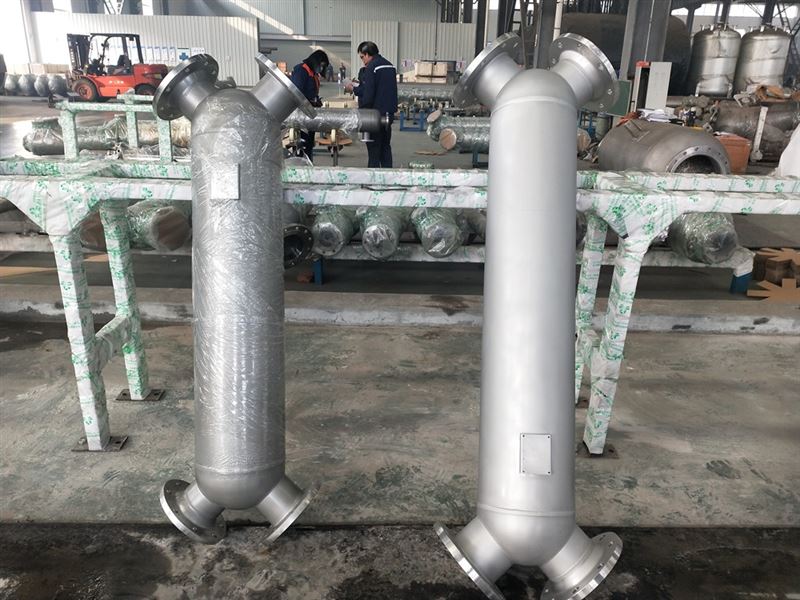
设计给出的是条件与尺寸,制造标准管的是把这些条件兑现成一台能用的设备。它要回答的问题依次排下来是:材料进厂是不是所要的那一批,绕制与成型的工艺能不能把管束做成图纸要求的样子,焊接这一层怎么控制,残余应力怎么处理,检验按什么比例、什么级别,试验怎样加压与判定,内部清洁做到什么程度,最后标识与文件留下哪些。硝酸工序的设备之所以把这些单列,原因在于它的失效方式偏隐蔽:孔洞细而深、缝口又不明显,等到渗漏出现时,问题往往已经在设备里发展了很久。
制造的第一步不是下料,而是确认手里这批材料与文件上写的是同一批。成分与力学性能按批复验,炉批号与质量证明文件一一对应;介质侧与壳体侧的材料分别标识、分区存放,避免混料。换热管的管径与壁厚按图核对,椭圆度、长度与表面状态一并检查,划伤与凹坑在绕制之后往往会被放大。与介质接触的部位还要注意清洁:铁离子一类污染会影响不锈钢表面那层钝化膜的形成与维持,搬运与存放时的隔离因此不是小节。
缠绕管束的做法是把管子沿中心筒一层层绕上去,相邻层的缠绕方向相反。工艺上要控的是几件事:弯曲半径不宜过小,否则管材外侧受拉、内侧受压,残余应力留在管壁上,日后在介质与温度的共同作用下容易成为起裂的位置;绕制过程中壁厚减薄量要有记录,不允许超出允许范围;层间间隙按图控制,间隙不均会让介质在通道里分布不匀,换热与结垢都跟着偏。管束绕成之后做通球或者通径检查,确认通道没有被压扁或堵塞。

焊接是薄弱的起点之一。焊材与母材要匹配,坡口形式、清理与组对间隙按工艺卡执行;施焊人员按已评定的项目作业,也就是通常说的焊接工艺评定要先立起来,工艺卡再照着它写。换热管与管板的连接、管口的角焊缝、壳体纵环缝,各处的焊缝形式不同,检查要求也不一样。焊缝表面不允许有裂纹、气孔、咬边一类缺陷;内部缺陷按比例用检测手段确认。硝酸介质的设备还要多记一条:不锈钢在敏化温度区间停留之后,晶界附近耐蚀性下降,遇到这类介质便可能沿晶界发展,因此焊接的热输入与层间温度宜控住。
消除应力热处理的目的,是把成型与焊接留下的应力降下来,让设备在运行中不必替这些内应力承担额外的负担。工艺上要写明升降温速度、保温温度与时间,并避开会让材料性能受损的区间;不锈钢尤其不宜在敏化区间久留。大型设备做整体热处理有困难时,可以按部位局部处理,但要评估效果,处理之后重新检查尺寸有没有变化。管束与壳体是两种不同的构件,热处理安排要分别交代。
无损检测按部位与焊缝等级分别规定方法与比例。射线适用于体积型缺陷,超声对面积型缺陷更敏感,渗透与磁粉用于表面与近表面,方法与部位要对应,不能拿一种方法代替全部。换热管与管板的接头、管束端部的连接、壳体上的接管角缝,都是检测的重点位置。检测的比例、合格级别、返修后的复检要求写进文件,不合格部位的返修次数与处理方式一并规定。
压力试验按设计条件确定方法与压力,写明升压的分级、保压时间与观察要求,试验后确认压力回落到位。硝酸的吸收与浓缩环节常跑在负压或接近常压的状态,这类工况下要单独安排气密检查:分段保持、逐点确认,把本体、接管、仪表接口与阀门填料都纳入范围。氨与酸雾环境里的设备,试验完成之后要把内部的水排净并干燥,残水留在窄通道里,运行时会继续起作用,还会让壁面状态变差。

内部清洁度在硝酸设备上单独成一项。焊接与加工留下的氧化皮、焊渣与锈屑,酸洗钝化处理可以去掉,处理之后必须中和、冲洗并干燥到位,确认没有残液遗留;处理时不宜使用含氟的药剂。清洗过程中要注意材料表面与铁质工具的接触,污染会削弱钝化膜的稳定性。绕制管束的窄通道本就难以清出杂物,这道工序做得粗,运行后再想处理就难了。
设备出厂时留下的东西,决定了日后检修能不能照单执行。材质证明、检测报告、试验记录、焊缝布置、清洗与钝化记录、垫片与紧固件的规格清单,这些都该随设备交付;铭牌上的设计条件与实物对应。设备上并存几种金属时,接合部位条件合适会形成电偶腐蚀,换件按原规格来,清单在手,临时替换的机会就少一些。
运输这一层也要写:接管与仪表接口加封堵,吊装受力点按图指定的位置标记出来,管口与仪表接头不当承重点使用;长距离运输的固定方式要考虑振动,管束不能靠自身刚度撑住整段路程。垫片一类对温湿度敏感的小件单独存放,避免受潮与污染。设备到达现场之后按清单逐项复查,发现的问题在投用之前处理掉,比运行中发现省事得多。

先验材料:批次复验、分区存放、炉批可追溯、表面与尺寸逐项检查。再控成型:弯曲半径、壁厚减薄、层间间隙、通径检查做记录。随后管焊接:工艺评定先行,焊材匹配、热输入受控,焊缝表面与内部按比例检查。接着做热处理:温度与时间按工艺,避开性能受损区间,处理之后复查尺寸。然后按部位检测:方法与比例对应,管板接头与接管角缝不放过,返修与复检有规定。再做试验:压力试验分级升压,负压工况单独做气密,试验后排净干燥。跟着清内部:酸洗钝化后中和冲洗干燥,不用含氟药剂,防止铁质污染。最后留文件:标识、证明、检测与试验记录、配套件清单一并交付。
硝酸缠绕螺旋管冷凝器的制造标准,说到底是把设计立下的条件逐条兑现,并在制造过程中留下可以查证的痕迹。材料与图纸对上,成型与绕制的偏差在允许范围内,焊接与热处理的工艺被真正执行,检测与试验按部位按比例做到,内部的清洁度做到运行要求,文件随设备交到使用者手里——这几层都落到位,设备投用之后才有条件去谈运行。反过来,任何一层在制造阶段被简化,都会在日后的读数上显出来:进出口温度与温差、两侧压力与压差、排液与排气情况按班次记进台账,与当初交付的文件放在一处对照,问题从哪一层来的,记录会先说话。
 相关文章


 产品分类
 上一篇


