
24 小时销售热线186-6016-7086
产品型号
厂商性质
更新时间
浏览次数
| 品牌 | 擎雷 | 传热方式 | 间壁式换热器 |
|---|---|---|---|
| 应用领域 | 化工 |
首先是原材料入厂阶段的制造标准要求。所有用于制造换热管束的管材,入厂后要逐批完成材质性能核验,确认管材的化学成分、力学性能符合对应标准的要求,重点核验管材的塑性成型性能,保证后续螺旋缠绕成型过程中,管材不会出现开裂、微裂纹等成型缺陷。用于制造壳体、管板的板材与锻件,也要完成对应的性能核验,确认材料内部不存在影响结构强度的超标缺陷,所有原材料的核验记录全部留存归档,不符合要求的原材料绝对不能进入后续的加工环节。

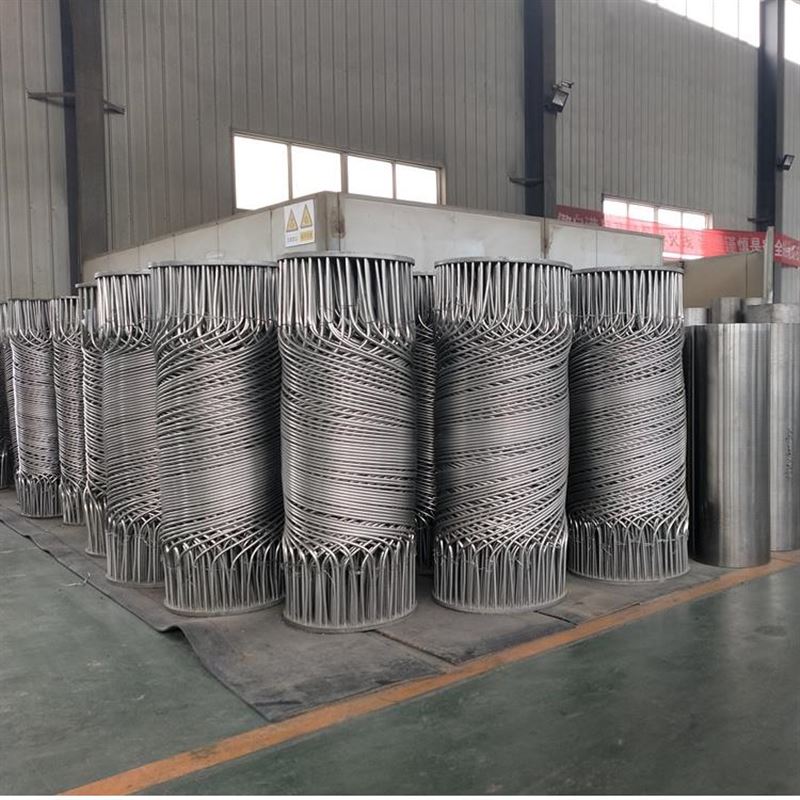
接下来是管束缠绕成型阶段的制造标准要求。换热管的螺旋缠绕作业要按预先设定的缠绕角度、层间间隙参数严格执行,每一层换热管的排布要保持均匀,不同层之间的换热管错位布置,保证整个管束的层间间隙全程保持一致,不能出现局部间隙过大或者过小的情况。缠绕过程中要全程控制换热管的弯曲变形量,避免管材局部出现过度变形,导致内部残余应力超标,每完成一层管束的缠绕,就要核验一次层间间隙与管束的同心度,确认符合标准要求后再开展下一层的缠绕作业,不能等全部缠绕完成后再做核验,避免出现无法修正的排布偏差。
然后是管板连接加工阶段的制造标准要求。换热管和管板的连接作业,要严格遵循对应的加工工艺标准,先对换热管的管端做平滑的预处理,去除所有毛刺与尖锐凸起,再按顺序完成胀接或者焊接作业。胀接作业要保证换热管和管板孔壁均匀贴合,不能出现局部欠胀或者过胀的情况,焊接作业要保证焊缝成型均匀完整,不存在气孔、夹渣、裂纹等超标焊接缺陷,所有连接作业完成后,逐根核查管口的连接质量,确认所有管口的连接强度与密封性能都满足标准要求,不存在任何连接薄弱点。
之后是管束与壳体组装阶段的制造标准要求。把缠绕完成的管束装入壳体的作业过程中,要全程保持管束的同轴度,避免强行推送管束导致管束内部的支撑结构出现移位变形。管束装入壳体后,核验管束和壳体之间的环形间隙,确认四周的间隙保持均匀,不存在管束偏心的情况,之后完成两端管板和壳体的密封连接作业,连接紧固过程中采用对称分步紧固的工艺,避免局部紧固力过大导致壳体或者管板出现变形,保证整个密封面的受力均匀一致。

最后是成品试验阶段的制造标准要求。整套设备组装完成后,先后开展壳程与管程的耐压试验,试验过程中按标准要求逐步提升压力,在规定的试验压力下保压足够时长,全程核查所有密封连接位置,确认不存在任何渗漏或者可见的变形现象。耐压试验完成后,再开展流道的清洁作业,把设备内部所有残留的加工杂物全部清理干净,最后核验设备的整体外观与接口尺寸,确认所有制造环节的要求都符合标准规定,整套设备的制造流程才算全部完成。
整套管壳式缠绕换热设备的制造标准,从原材料源头到最终成品试验的每一个环节,都针对螺旋缠绕的特殊结构设置了专属的技术约束,覆盖了普通直管列管式换热设备制造标准没有覆盖的管控细节,从制造端为设备的长期稳定运行打下坚实的质量基础。
 相关文章




 产品分类
 上一篇


