
24 小时销售热线186-6016-7086



产品型号
厂商性质
更新时间
浏览次数
| 品牌 | 擎雷 | 传热方式 | 其他 |
|---|---|---|---|
| 应用领域 | 化工,生物产业,石油,能源,制药/生物制药 |
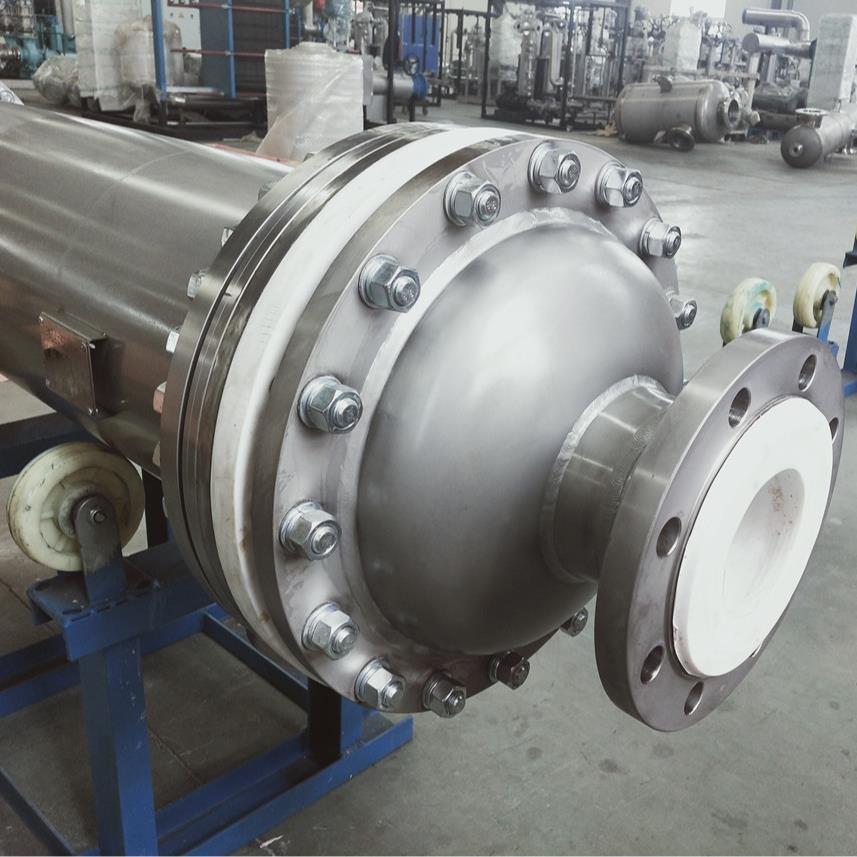
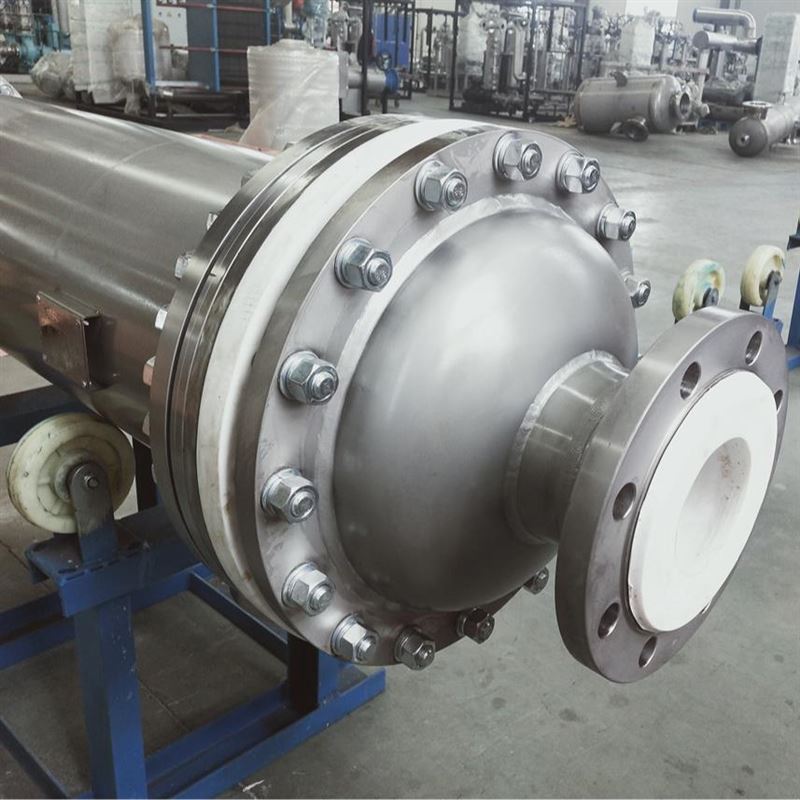
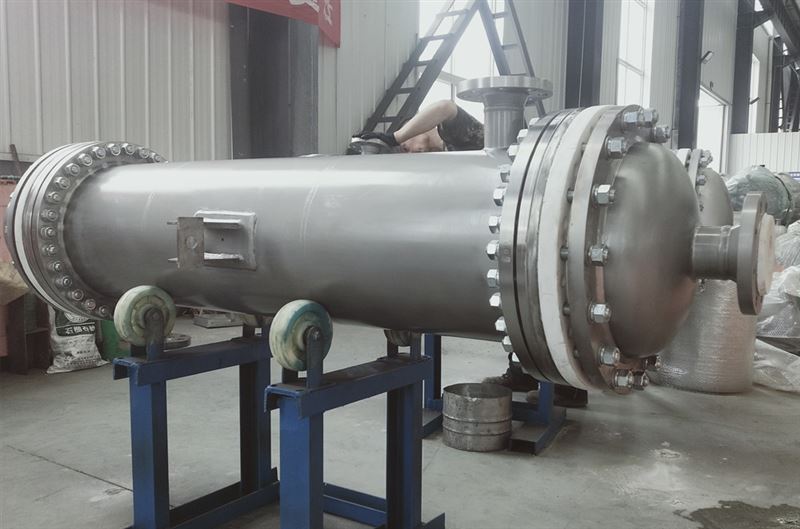
化工行业碳化硅换热器/节能
这款设备核心由高纯度碳化硅换热管束、防腐壳体、双管板密封组件构成,对浓硫酸、混合强酸、高盐溶液等强腐蚀介质耐受,年腐蚀速率低于0.005mm,较316L不锈钢耐腐性能提升百倍以上。设备采用双管板+独立密封腔的安全结构,管程与壳程流体隔离,管壳程交叉污染风险降至近乎为零,可稳定运行于-20℃至1600℃的超宽温域,标准型承压0.1-0.6MPa,加强型最高可承压1.0MPa,适配化工全流程各类严苛换热需求。

它的核心性能优势在化工专属工况中表现得尤为突出。碳化硅材质导热系数可达120-270W/(m·K),是不锈钢的3-10倍,配合优化的流道设计,设备总传热效率较传统金属换热器提升50%-100%。某大型煤化工企业应用后,高温合成气急冷换热效率大幅提升,余热回收率从传统的65%提升至90%以上,年节约蒸汽超1.2万吨,直接创造经济效益超千万元。在精细化工高洁净生产场景中,碳化硅无金属离子析出,保障医药中间体、高纯化学品的产品纯度,产品合格率提升至99.8%。
除此之外,碳化硅换热管内壁致密光滑,污垢难以附着,针对含颗粒、易结晶的高结垢工况,清洗频次较金属换热器降低60%,年维护成本大幅减少。设备抗热震性能优异,可耐受1000℃风冷至室温反复50次以上不出现裂纹,设计使用寿命可达10年以上,是传统石墨换热器的3倍。模块化管束设计支持多组并联,设备可灵活适配不同规模的化工生产线,安装维护便捷,更换管束无需整体拆除设备。

目前化工行业碳化硅换热器已成为强腐蚀化工工况的标配核心装备,凭借强耐腐、高导热、长寿命、高安全的综合优势,助力化工行业实现长周期稳产、节能降碳与绿色生产的多重目标。
化工行业碳化硅换热器/节能
下一篇 螺旋管缠绕式换热器/节能
 相关文章

 产品分类
 上一篇

